Artykuł sponsorowany
Jak bazowanie detalu po cięciu i zwijaniu ogranicza poprawki przy spawaniu sterowanym numerycznie
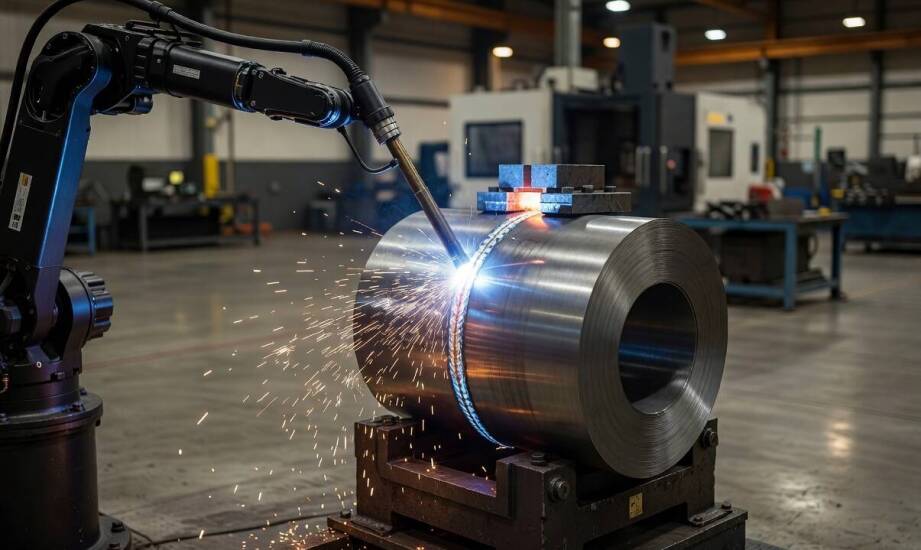
W produkcji seryjnej elementów stalowych bardzo często dochodzi do sytuacji, w której detal po cięciu laserowym lub plazmowym oraz po procesie zwijania wydaje się całkowicie poprawny. Wizualna ocena i podstawowe pomiary zazwyczaj sugerują pełną zgodność z założeniami projektu. Problem ujawnia się jednak dopiero na stanowisku spawalniczym, gdzie nawet minimalne odchyłki geometryczne dają o sobie znać z dużą siłą. Brak idealnego spasowania blach uniemożliwia precyzyjne prowadzenie zautomatyzowanej głowicy. W efekcie proces, który z założenia miał być szybki i wysoce powtarzalny, wymaga nagłych przestojów i kłopotliwych korekt ręcznych. Stabilność całego cyklu zależy od tego, jak dokładnie wycięto i przygotowano krawędzie na wcześniejszych etapach obróbki metalu.
Wpływ odchyłek wymiarowych po zwijaniu na stabilność spoiny
Zwijanie blach to proces wprowadzający do materiału znaczne naprężenia wewnętrzne. Powstałe w ten sposób lokalne odkształcenia powierzchni, a także ewentualne przesunięcia krawędzi, bezpośrednio zmieniają stabilność układania spoiny. Zbyt duża szczelina montażowa między łączonymi elementami utrudnia prawidłowe wtopienie płynnego metalu. Niestabilność jarzenia łuku wywołana zbyt szeroką szczeliną zwiększa ryzyko powstawania groźnych wad spawalniczych w gotowej konstrukcji. Zamiast jednolitego łączenia pojawia się brak przetopu lub odwrotnie – powstaje nadmierny nadlew, który ostatecznie osłabia wytrzymałość węzła.
Odkształcenia kątowe i podłużne powstają zazwyczaj wskutek skurczu krzepnącego metalu oraz odkształceń plastycznych w strefach wpływu ciepła. Badania naukowe nad kierunkiem walcowania popularnych gatunków blach potwierdzają, że orientacja włókien w materiale wpływa na kierunek i wielkość tych deformacji. Tolerancje wymiarowe po obróbce plastycznej muszą bezwzględnie mieścić się w rygorystycznych granicach określonych dla maszyn numerycznych. Inżynierowie firm z branży obróbki metali, w tym specjaliści spółki Santex, zwracają uwagę, że zbyt swobodne podejście do dopuszczalnych odchyłek generuje poważne problemy montażowe. Błędy bazowania kumulują się z każdą kolejną operacją techniczną, co ostatecznie uniemożliwia powtarzalne pozycjonowanie detalu w sztywnych uchwytach.
Dokumentacja produkcyjna i przygotowanie krawędzi do łączenia zautomatyzowanego
Prawidłowo sporządzona dokumentacja produkcyjna odgrywa kluczową rolę jeszcze przed przekazaniem elementu na stanowisko docelowe. Konstruktorzy muszą w niej precyzyjnie określić wymagane tolerancje kształtu, ścisłe punkty bazowe oraz optymalną kolejność operacji technologicznych. Brak tych konkretnych informacji wydłuża czas przezbrajania przyrządów i zmusza operatorów maszyn do kosztownej improwizacji. Zdefiniowanie stałych punktów bazowych na wczesnym etapie projektowania pozwala skutecznie wyeliminować problem kumulowania się błędów pozycjonowania detalu. Zautomatyzowane ramię powiela ścieżkę z maksymalną precyzją tylko wtedy, gdy wcześniejsze etapy obróbki zagwarantowały identyczny kształt każdego egzemplarza.
Kiedy dokumentacja technologiczna jest kompletna i poprawnie wdrożona, spawanie cnc staje się naturalnym krokiem produkcyjnym, który płynnie domyka zaplanowaną wcześniej geometrię zestawu. Ważnym aspektem pozostaje również fizyczne przygotowanie samej powierzchni materiału przed zajarzeniem łuku. Zadzior, zgorzelina oraz resztki po cięciu termicznym skutecznie utrudniają początkowe sczepianie blach. Zgorzelina powstająca w trakcie obróbki plazmowej, tlenowej czy podczas intensywnego walcowania musi zostać dokładnie usunięta z krawędzi. Jej pozostawienie na detalu drastycznie pogarsza przyleganie metalu i prowadzi do powstawania wtrąceń niemetalicznych.
Mechaniczne usunięcie ostrych zadziorów lub kompleksowe śrutowanie całej powierzchni gwarantuje odpowiednią czystość techniczną. Oczyszczenie powierzchni z tlenków i zgorzeliny zapobiega powstawaniu pęcherzy oraz porowatości w wewnętrznej strukturze spoiny. Odpowiednio przygotowane elementy nie tylko szybciej przechodzą proces łączenia, ale też bez problemu poddają się późniejszym zabiegom wykończeniowym. Gładka i odtłuszczona struktura stali stanowi idealne podłoże, dzięki czemu nakładana później powłoka proszkowa zyskuje pożądaną trwałość i wysoką odporność na uszkodzenia.
Zapewnienie ciągłości i najwyższej jakości produkcji wymaga analitycznego podejścia do każdego odchylenia wymiarowego. Analiza i ewentualna korekta procesu powinny rozpocząć się już na etapie wycinania kształtów lub początkowego zwijania blach. Działanie u źródła jest konieczne, gdy powtarzające się błędy wynikają bezpośrednio z nieodpowiednich parametrów maszyny tnącej lub źle dobranego kierunku walcowania w stosunku do struktury materiału. Opanowanie tych ważnych zmiennych eliminuje konieczność ręcznego pasowania detali na dalszych zrobotyzowanych stanowiskach roboczych.
W pozostałych sytuacjach, gdy sama obróbka plastyczna przebiega w sposób wysoce stabilny i powtarzalny, wystarczy jedynie modyfikacja osprzętu pomocniczego. Zmiana konstrukcji przyrządu mocującego, korekta kolejności nakładania spoin sczepnych lub wprowadzenie krótkiej operacji prostowania często rozwiązują główny problem. Dostosowanie przyrządów mocujących do rzeczywistej sprężystości powrotnej materiału ułatwia utrzymanie ostatecznego reżimu wymiarowego całej konstrukcji. Pełna integracja etapów cięcia, zwijania i łączenia w jeden monitorowany ciąg technologiczny pozwala na bieżąco kontrolować odchyłki. Takie kompleksowe podejście gwarantuje sukces projektu i trwale redukuje koszty związane z koniecznością wykonywania poprawek.
Kategorie artykułów
Polecane artykuły

Jakie innowacje czekają na użytkowników narzędzi z elektrycznymi silnikami?

Innowacyjne technologie w rowerowych kierownicach – jakie korzyści przynoszą?

Jak opieka żywieniowa porządkuje leczenie otyłości brzusznej i insulinooporności
